

Baza wiedzy · Kontrola jakości
Wizyjna kontrola jakości to automatyczna inspekcja produktów i procesów z wykorzystaniem kamer przemysłowych, optyki, oświetlenia oraz oprogramowania analizującego obraz. System może wykrywać defekty powierzchniowe, braki i błędy montażu, kontrolować wymiary, odczytywać oznaczenia oraz przekazywać wynik OK/NOK do automatyki linii.
Dzięki automatyzacji tego procesu zakłady przemysłowe eliminują błędy ludzkie wynikające ze zmęczenia, zwiększają wydajność produkcji oraz uzyskują pełną powtarzalność kontroli w czasie rzeczywistym.
Wizyjna kontrola jakości to zaawansowana technologia automatycznej inspekcji, która zastępuje tradycyjną, manualną kontrolę wzrokową na liniach produkcyjnych. Wykorzystuje ona zsynchronizowany zestaw urządzeń optoelektronicznych oraz wyspecjalizowane algorytmy komputerowe do natychmiastowej oceny parametrów produktu bez fizycznego kontaktu.
Wdrożenie systemu wizyjnego pozwala na ciągłą pracę w trybie in-line przy pełnej prędkości transporterów, zapewniając zbieranie danych analitycznych oraz archiwizację wyników dla każdego wyprodukowanego detalu. Chroni to producenta przed kosztownymi reklamacjami i karami umownymi ze strony odbiorców. Podstawy budowy systemów opisujemy w artykule Co to jest system wizyjny i z czego się składa?
Systemy wizyjne realizują szerokie spektrum zadań kontrolnych, od prostego potwierdzenia obecności elementu po precyzyjną analizę mikroskopijnych wad powierzchniowych. Główne typy inspekcji realizowane przez systemy wizyjne to:
Lokalizacja rys, zadziorów, wgnieceń, przebarwień, pęknięć, odprysków oraz zanieczyszczeń na kontrolowanej powierzchni.
Weryfikacja, czy produkt zawiera wszystkie wymagane komponenty (np. czy w blistrze są wszystkie tabletki, czy w zestawie montażowym znajduje się uszczelka).
Sprawdzanie poprawności ułożenia, kąta obrotu lub dopasowania poszczególnych części składowych względem siebie.
Bezkontaktowa kontrola wymiarów, odległości, średnic otworów czy szczelin z dokładnością sięgającą mikrometrów.
Optyczne rozpoznawanie i weryfikacja znaków: odczytywanie i sprawdzanie czytelności tekstów alfanumerycznych, takich jak numery serii, daty ważności, kody produkcyjne.
Kody 1D, 2D (Data Matrix, QR) oraz DPM (Direct Part Marking): weryfikacja poprawności danych oraz zgodności struktury kodu z normami ISO (np. dla branży lotniczej czy motoryzacyjnej). Więcej: weryfikacja jakości kodów.
Kompletny system wizyjny to spójne środowisko sprzętowo-programowe, w którym każdy element bezpośrednio wpływa na ostateczną stabilność i dokładność inspekcji. W skład typowego systemu wchodzą:
Rejestruje obraz z odpowiednią rozdzielczością, liczbą klatek na sekundę (FPS) oraz czasem ekspozycji dopasowanym do prędkości linii. Może to być kamera monochromatyczna, kolorowa, linijkowa lub system 3D.
Odpowiada za prawidłowe odwzorowanie geometrii obiektu na matrycy kamery, rzutując pole widzenia (FOV) i determinując głębię ostrości. Zobacz: podstawowe pojęcia optyki.
Kluczowy element determinujący kontrast. Może to być oświetlenie bezpośrednie, kopułowe, pierścieniowe, tylne (backlight) czy koaksjalne, emitujące światło o określonej długości fali (np. podczerwień IR, ultrafiolet UV, światło czerwone).
Serce systemu zawierające biblioteki algorytmów (np. Cognex VisionPro, Cognex Designer) lub sieci neuronowe realizujące detekcję wad i analizę geometryczną.
Komputer przemysłowy lub wbudowany procesor kamery inteligentnej, który przetwarza algorytm w wymaganym czasie cyklu.
Czujniki optoelektroniczne inicjujące wykonanie zdjęcia oraz interfejsy przemysłowe (PROFINET, EtherNet/IP, Modbus, cyfrowe I/O) przekazujące wynik OK/NOK do sterownika PLC, a także do systemów nadrzędnych typu MES, WMS i baz danych.
Wybór odpowiedniej metody analizy zależy od stopnia skomplikowania defektów, oczekiwanego czasu wdrożenia oraz zmienności wyglądu samego produktu.
Narzędzia regułowe
Opiera się na matematycznych algorytmach wyszukiwania krawędzi, progowania jasności, analizy blobów czy dopasowania geometrycznego (np. PatMax). Jest idealna do precyzyjnych pomiarów wymiarowych, odczytu idealnych kodów kreskowych i kontroli o wysokim kontraście i zerowej tolerancji na zmienność.
AI w kamerze
Uproszczona forma sztucznej inteligencji działająca bezpośrednio na kamerach inteligentnych (np. serii In-Sight). Wymaga zaledwie kilku do kilkunastu obrazów wzorcowych (OK i NOK) do szybkiego wyszkolenia systemu na linii produkcyjnej. Doskonale sprawdza się przy klasyfikacji produktów, prostej kontroli obecności czy weryfikacji poprawności montażu. Więcej o Edge Learning.
Sieci neuronowe
Zaawansowane sieci neuronowe (np. oprogramowanie Cognex ViDi) przeznaczone do rozwiązywania problemów niemożliwych do zaprogramowania ręcznego. Wykorzystuje się je przy wykrywaniu nieregularnych wad (rysy, pęknięcia, zabrudzenia) na powierzchniach o zmiennej teksturze (metal, tworzywa sztuczne, tekstylia), przy trudnym odczycie zdeformowanych znaków OCR oraz przy analizie produktów o naturalnej zmienności (np. żywność). Wprowadzenie do Deep Learning.
Kamery 2D i systemy 3D dostarczają zupełnie innych danych o kontrolowanym obiekcie, dlatego dobór technologii zależy od płaszczyzny analizowanego problemu.
Płaszczyzna XY
Generują płaski obraz składający się z pikseli o określonej jasności i kolorze. Służą do weryfikacji cech widocznych w płaszczyźnie XY – takich jak obecność nadruku, kody, rysy powierzchniowe, kontury czy pomiary odległości krawędzi.
Oś Z
Profilometry i kamery mapujące chmurę punktów mierzą wysokość, głębokość, objętość i ukształtowanie powierzchni (płaszczyzna Z). Są niezbędne przy kontroli poprawności nałożenia ścieżek kleju (wysokość i objętość wałka), weryfikacji wgnieceń, kontroli wysokości pinów w złączach elektrycznych czy pomiarach objętościowych w logistyce. Zobacz: systemy wizyjne 3D.
Stabilne oświetlenie i odpowiednia optyka są fundamentem każdego skutecznego systemu wizyjnego, ponieważ decydują o jakości i powtarzalności obrazu wejściowego przekazywanego do oprogramowania.
Nawet najbardziej zaawansowane algorytmy sztucznej inteligencji czy głębokiego uczenia nie zrekompensują zdjęcia o słabym kontraście, z prześwietleniami lub zniekształceniami optycznymi w aplikacjach pomiarowych. Prawidłowo dobrana optyka (np. obiektywy telecentryczne eliminujące błąd paralaksy przy pomiarach) oraz dedykowany oświetlacz pozwalają wydobyć kluczowe cechy produktu i wygasić zakłócenia pochodzące z otoczenia fabrycznego (np. zmienne światło na hali produkcyjnej).
Zastosowanie systemów wizyjnych różni się zasadniczo w zależności od branży, specyfiki produktu, prędkości linii produkcyjnej oraz rygorów jakościowych.
W branży automotive systemy wizyjne nadzorują elementy krytyczne dla bezpieczeństwa pasażerów.
Detal i miejsce kontroli: pasy bezpieczeństwa, poduszki powietrzne, moduły elektroniczne, układy hamulcowe, fotele samochodowe (struktury, mechanizmy, pokrycia).
Rodzaj kontroli: weryfikacja kompletności montażu, obecność i położenie elementów (np. pierścieni zabezpieczających Segera), kontrola uszczelnień i ścieżek kleju, wady powierzchniowe odlewów, kontrola spawów, znakowanie laserowe.
Parametry wdrożenia: np. kontrola ciągłości nałożenia ścieżki uszczelniacza silnika na robocie, dopuszczalna odchyłka szerokości ścieżki ±0,5 mm, czas cyklu inspekcji poniżej 1,5 s, automatyczny odrzut pneumatyczny na stacji NOK bez zatrzymywania linii.
Produkcja ogniw i modułów akumulatorowych do pojazdów elektrycznych wymaga bezkompromisowej precyzji w celu uniknięcia zwarć i pożarów.
Zadania kontrolne: wykrywanie rys, wgnieceń, zabrudzeń i defektów na delikatnej powierzchni ogniw, kontrola położenia elektrod, pomiar wymiarów geometrycznych obudowy, weryfikacja orientacji elementów montażowych oraz odczyt kodów identyfikacyjnych.
Miniaturyzacja komponentów elektronicznych uniemożliwia stabilną kontrolę manualną.
Zadania kontrolne: precyzyjna kontrola mikrowyłączników (pęknięcia obudowy, zabrudzenia styków), weryfikacja poprawności montażu płytek PCB, kontrola wygięcia i wysokości pinów w złączach, obecność komponentów SMD, weryfikacja połączeń lutowanych, pęknięć, odprysków oraz mikrozabrudzeń.
W tej branży kluczowa jest wysoka wydajność, higiena procesu oraz ochrona zdrowia konsumentów poprzez weryfikację dat przydatności.
Produkt i opakowanie: jogurty w kubkach, napoje w butelkach PET, konserwy, opakowania zbiorcze.
Typ nadruku: nadruki atramentowe (InkJet) i laserowe (daty przydatności, numery partii, kody kreskowe).
Parametry wdrożenia: prędkość linii sięgająca do 35 000 sztuk na godzinę, stabilny odczyt i weryfikacja poprawności dat (OCR/OCV) oparte o sieci neuronowe, natychmiastowy odrzut wadliwego opakowania za pomocą pneumatycznego spychacza (pushera) na boczny tor odbiorczy.
Farmacja podlega najsurowszym rygorom prawnym związanym z identyfikowalnością produktów i bezpieczeństwem pacjentów.
Format opakowania: blistry aluminiowo-tworzywowe z tabletkami, szklane fiolki, korki, tłoki strzykawek, kartoniki jednostkowe.
Wymagania i parametry: kontrola kompletności i uszkodzeń tabletek w blistrze, weryfikacja unikalnych kodów Data Matrix (serializacja), pełna archiwizacja wyników inspekcji w bezpiecznej bazie danych SQL (zgodnie z wymaganiami walidacyjnymi FDA), odrzut realizowany za pomocą stacji ze zdmuchiwaniem pneumatycznym wyposażonej w czujnik potwierdzenia odrzutu.
Produkcja wyrobów medycznych wymaga rygorystycznego śledzenia partii oraz kontroli cech krytycznych.
Wyrób i cechy krytyczne: jednorazowe strzykawki, cewniki, igły medyczne (geometria ostrza, obecność i montaż osłonki, brak mikrozanieczyszczeń).
Zadania i dokumentacja: kontrola oznakowania UDI (Unique Device Identification), precyzyjne kryteria jakościowe OK/NOK, pełna dokumentacja procesu i śledzenie partii (traceability).
Eliminacja kosztownych błędów logistycznych w procesach pakowania.
Zadania kontrolne: weryfikacja zasady „właściwy produkt – właściwe opakowanie” (zapobieganie spakowaniu np. alergizującego produktu w zły kartonik), kontrola etykiet, poprawności zamknięcia nakrętek, szczelności zgrzewów folii, obecności plomby gwarancyjnej. Integracja z kontrolerami PLC linii i systemami MES w celu płynnego odrzutu bez zakłócania przepływu produktów.
Systemy wizyjne w centrach dystrybucyjnych automatyzują proces sortowania i rejestracji przesyłek.
Rodzaj paczek i zadań: karton, foliopaki, palety; odczyt kodów kreskowych i kodów 2D w locie (tzw. tunele skanujące), bezkontaktowe wymiarowanie i pomiar objętości paczek na szybkich sorterach taśmowych, kontrola uszkodzeń mechanicznych opakowań (np. rozdarcia, zgniecenia).
Integracja: bezpośrednia dwukierunkowa komunikacja z systemem zarządzania magazynem WMS, obsługa wyjątków polegająca na automatycznym kierowaniu paczek z nieczytelnym kodem na dedykowaną pętlę weryfikacji manualnej.
Kontrola wymagających, refleksyjnych lub silnie matowych powierzchni o nieregularnych kształtach.
Zadania kontrolne: wykrywanie wad krawędzi, otworów, poprawności spawów, ciągłości powłok galwanicznych i lakierniczych, odkształceń geometrycznych części metalowych. Weryfikacja jakości bezpośredniego znakowania części (kody DPM Data Matrix) w lotnictwie oraz detekcja zadziorów, wypływek, deformacji i braków materiałowych w elementach formowanych z gumy i tworzyw sztucznych.
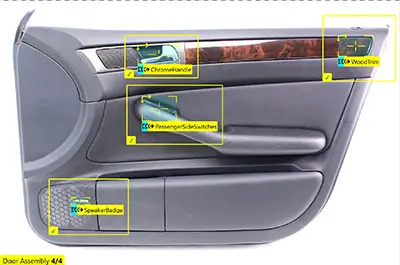
Kontrola kompletności montażu (motoryzacja)
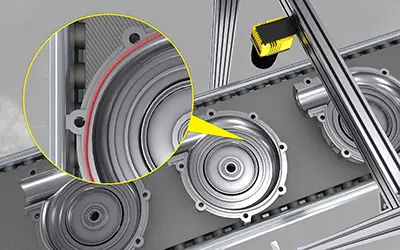
Inspekcja nałożenia uszczelnienia
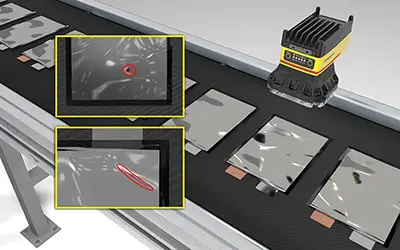
Defekty na powierzchni ogniwa baterii EV
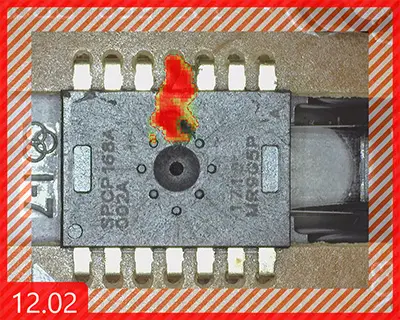
Wadliwy układ scalony (Deep Learning)
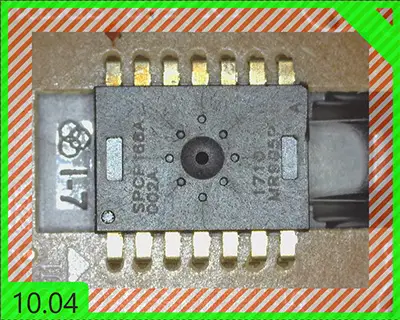
Układ scalony bez wad
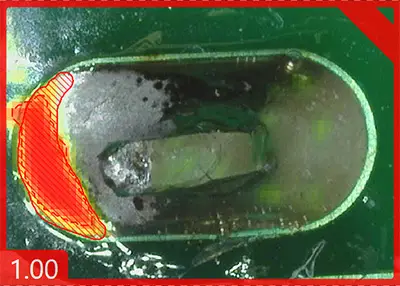
Wadliwe lutowanie z zaznaczoną wadą
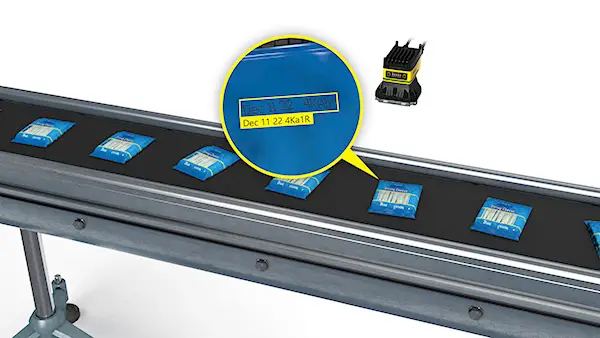
OCR na elastycznym opakowaniu żywności
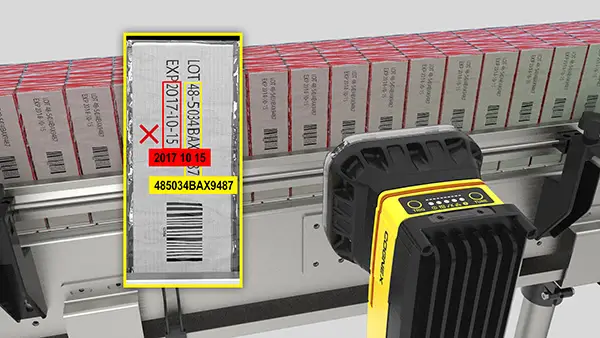
Wykrywanie błędnego etykietowania
Przykłady zastosowań w branży elektronicznej – wykrywanie defektów z wykorzystaniem narzędzia Deep Learning „ViDi Analyze”.
Zamiast stosować ryzykowne, szablonowe schematy sprzętowe, poniżej przedstawiamy zestawienie popularnych aplikacji inspekcyjnych wraz z realnymi czynnikami zakłócającymi oraz ryzykami technicznymi, z którymi inwestorzy najczęściej mierzą się podczas wdrożeń.
Motoryzacja (Automotive)
Elektronika i elektrotechnika
Przemysł maszynowy / metalowy
Farmacja
Spożywcza i napojowa
Logistyka
Systemy wizji komputerowej są niezwykle wydajnym narzędziem, jednak nie są magicznym panaceum na każdy problem produkcyjny. Bardzo często początkowe oczekiwania inwestorów są niezwykle wygórowane. Wynika to najczęściej z braku specjalistycznej wiedzy z fizyki światła, optyki oraz ograniczeń samej analizy cyfrowej.
Dzięki wieloletniemu doświadczeniu inżynierskiemu zespół Eltron Engineering nie tylko dostarcza sprzęt, ale przede wszystkim służy jako merytoryczny partner, który potrafi rzetelnie ocenić ryzyko wdrożeniowe i poprowadzić klienta najbezpieczniejszą ścieżką.
Typowym i niezwykle częstym przykładem niedopasowania oczekiwań do fizycznej rzeczywistości są aplikacje, w których klient oczekuje ekstremalnie wysokich dokładności pomiarowych (np. na poziomie pojedynczych mikrometrów) na detalach wykonanych metodą tłoczenia, odlewania czy cięcia mechanicznego:
1
Wycinane krawędzie takich detali w powiększeniu optycznym są postrzępione, nieregularne i chropowate.
2
Algorytm lokalizujący krawędź napotyka fizyczny brak powtarzalności linii. Aby dokonać pomiaru, oprogramowanie musi zastosować matematyczne uśrednienie położenia wykrytych punktów krawędziowych.
3
W rezultacie realna, powtarzalna dokładność pomiarowa całego systemu jest gorsza o rząd wielkości (lub więcej) od teoretycznych założeń klienta.
W takich sytuacjach inżynierowie Eltron Engineering wkraczają z rzetelną analizą techniczną. Zamiast składać puste obietnice, wspólnie z klientem weryfikujemy i urealniamy oczekiwania. Może to polegać na modyfikacji progów tolerancji, zmianie sposobu bazowania detalu lub redefinicji mierzonych cech tak, aby system działał stabilnie w warunkach produkcyjnych.
Istnieją aplikacje na tyle skomplikowane lub zmienne, że na wstępie nie da się zagwarantować 100% sukcesu standardowymi metodami. Jeśli analiza wykaże, że dane założenia są skrajnie trudne, a stabilność inspekcji stoi pod znakiem zapytania, Eltron Engineering stawia sprawę uczciwie. Proponujemy wówczas podejście do tematu jak do projektu badawczego (R&D). Proces ten charakteryzuje się:
Klient zna zdefiniowane ryzyka techniczne przed poniesieniem głównych kosztów sprzętowych.
Prace dzielimy na fazy badawcze w naszym laboratorium, gdzie krok po kroku eliminujemy czynniki niepewności.
Wspólnie szukamy optymalnych kompromisów technicznych i alternatywnych metod weryfikacji jakości detalu.
Dzięki temu podejściu nasi klienci unikają nietrafionych inwestycji, a projekty o wysokim stopniu trudności są realizowane w sposób kontrolowany i bezpieczny finansowo.
W Eltron Engineering nie budujemy maszyn – dostarczamy i pomagamy wdrażać sprawdzone technologie wizyjne Cognex. Nasza procedura inżynieryjna eliminuje ryzyko niepowodzenia aplikacji i przeprowadza Klienta przez cały proces:
01
Omawiamy wyzwanie, weryfikujemy zdjęcia/filmy i ustalamy wstępną koncepcję. Określamy ramowy budżet, aby nie testować „w ciemno”.
02
Klient przesyła detale poprawne i wadliwe z opisem defektów oraz wymagań co do czasu cyklu i tolerancji.
03
W naszym laboratorium wizyjnym we Wrocławiu dobieramy optykę, oświetlenie i kamery oraz sprawdzamy powtarzalność detekcji. Klient otrzymuje raport z jednoznaczną deklaracją skuteczności.
04
Kompletujemy komponenty wizyjne oraz przygotowujemy wytyczne do integracji mechanicznej i elektrycznej.
05
Tworzymy algorytmy inspekcyjne, konfigurujemy komunikację (PLC/robot) oraz projektujemy przyjazny interfejs operatora (HMI).
06
Pomagamy w integracji na linii (dostarczamy gotowy zestaw z asystą uruchomieniową lub współpracujemy z wybranym przez Klienta integratorem) i walidujemy działanie w ruchu produkcyjnym.
07
W naszym Centrum Szkoleniowym we Wrocławiu lub w zakładzie Klienta szkolimy automatyków z obsługi i tworzenia nowych referencji oraz zapewniamy dalsze wsparcie techniczne.
Czy system wizyjny może działać na bardzo szybkich liniach produkcyjnych?
Tak. Współczesne kamery przemysłowe o ultrakrótkich czasach ekspozycji (migawki globalne – global shutter) oraz szybkie procesory pozwalają na stabilną kontrolę i odczyt danych na liniach pracujących z prędkością przekraczającą 30 000 produktów na godzinę. Kluczem jest dobór oświetlenia impulsowego, które „zamraża” ruch obiektu.
Kiedy należy wybrać Deep Learning zamiast klasycznych narzędzi wizyjnych?
Klasyczne narzędzia regułowe wybieramy do precyzyjnych pomiarów geometrycznych i powtarzalnych cech o wysokim kontraście. Głębokie uczenie (Deep Learning) jest niezastąpione, gdy mamy do czynienia z wykrywaniem nieregularnych wad (rysy, pęknięcia, wgniecenia) na powierzchniach o zmiennej teksturze, na błyszczących metalach lub gdy produkty wykazują naturalną zmienność kształtu i koloru.
Jakie znaczenie dla stabilności systemu ma test wykonalności (feasibility study)?
Test wykonalności przeprowadzany w laboratorium eliminuje ryzyko inwestycyjne. Pozwala on inżynierom fizycznie zweryfikować na próbkach klienta, czy dany defekt jest możliwy do powtarzalnego wykrycia przy określonej konfiguracji optyki i oświetlenia. Dopiero po uzyskaniu pozytywnego wyniku testu przystępuje się do fazy projektowania i zakupu sprzętu. To również moment, w którym weryfikujemy, czy wstępne oczekiwania dokładnościowe są realizowalne.
Jak systemy wizyjne komunikują się z automatyką i systemami nadrzędnymi typu MES?
Systemy wizyjne posiadają wbudowane interfejsy przemysłowe obsługujące najpopularniejsze protokoły komunikacyjne, takie jak PROFINET, EtherNet/IP, Modbus TCP czy TCP/IP. Pozwala to na bezpośrednią wymianę danych ze sterownikami PLC (odbieranie sygnału triggera i wysyłanie wyniku OK/NOK) oraz jednoczesne raportowanie szczegółowych wyników, zdjęć i kodów do baz danych SQL oraz systemów MES/WMS.
Skontaktuj się z nami! Nasi eksperci są gotowi, by pomóc Ci znaleźć idealne rozwiązanie wizyjne.